


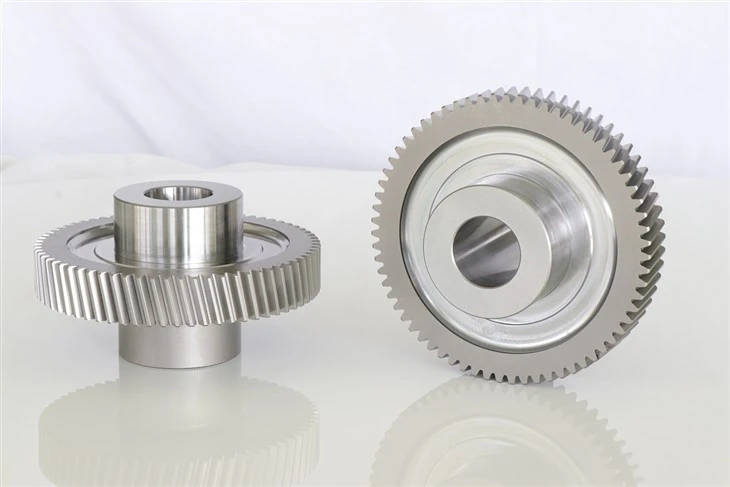
ہیلیکل ٹیتھ گراؤنڈ گیئرز-40CrMnTiDIN6
"ہیلیکل ٹیتھ گراؤنڈ گیئرز-40Cr DIN6 سے مراد ہیلیکل ٹیتھ گراؤنڈ گیئرز ہیں جو 40Cr مواد سے بنے ہیں اور DIN6 کے درست گریڈ کے ساتھ ہیں۔" اس کی درستگی کا درجہ جرمن صنعتی معیار (DIN) کے متعلقہ معیارات میں بیان کردہ گریڈ 6 کی درستگی کے مطابق ہے۔ اس سے ظاہر ہوتا ہے کہ گیئر میں مختلف جہتی درستگی اور دانتوں کے پروفائل کی درستگی کی اعلیٰ سطحیں ہیں، جو گیئر ٹرانسمیشن کی درستگی اور استحکام کو یقینی بنا سکتی ہیں اور ٹرانسمیشن کی درستگی پر سخت تقاضوں کے ساتھ مکینیکل سسٹم کی ضروریات کو پورا کر سکتی ہیں۔
مادی خصوصیات
یہ گیئر 40Cr اسٹیل سے بنا ہے، ایک مرکب ساختی اسٹیل جس میں کاربن مواد 0.37 - 0.44%، سلکان مواد 0.17 - 0.37%، مینگنیز کا مواد 0.50 - 0.80%، اور کرومیم مواد 0.80 - 1.10% ہے۔ یہ کمپوزیشن اسے بہترین جامع کارکردگی سے نوازتا ہے:
(1) اعلی طاقت:بجھانے اور ٹیمپرنگ کے بعد، اس کی تناؤ کی طاقت 980MPa سے زیادہ ہو سکتی ہے، اور پیداوار کی طاقت 785MPa سے زیادہ یا اس کے برابر ہے۔ یہ اعلی-لوڈ آپریشن کو برداشت کر سکتا ہے، گیئر آپریشن کے دوران اوورلوڈ کی وجہ سے فریکچر کے خطرے کو مؤثر طریقے سے کم کر سکتا ہے اور سخت کام کرنے والے حالات میں سامان کے مستحکم آپریشن کو یقینی بناتا ہے۔
(2) اچھا لباس مزاحمت:کرومیم سٹیل کی سختی اور لباس مزاحمت کو بڑھاتا ہے۔ گرمی کے علاج جیسے بجھانے اور ٹمپیرنگ کے بعد، سطح کی سختی HRC48 - 55 تک پہنچ سکتی ہے، جو دانتوں کی سطح کے لباس کو کم کرتی ہے، گیئر کی سروس لائف کو بڑھاتی ہے، اور سامان کی دیکھ بھال کے اخراجات کو کم کرتی ہے۔
(3) کافی سختی:اس میں اچھی سختی ہے، جس کا کور اچھی پلاسٹکٹی اور سختی کو برقرار رکھتا ہے۔ یہ ایک خاص اثر بوجھ کو برداشت کر سکتا ہے، اثر کے تحت ٹوٹنے والے فریکچر سے بچ سکتا ہے، پیچیدہ کام کے حالات میں گیئر کی وشوسنییتا اور استحکام کو یقینی بنا سکتا ہے، اور سامان کے آپریشن کو محفوظ بنا سکتا ہے۔
پروسیسنگ ٹیکنالوجی
گیئر ملنگ
ہیلیکل ٹوتھ پروسیسنگ میں ملنگ ایک اہم ابتدائی مرحلہ ہے۔ گیئر کے پیرامیٹرز جیسے ماڈیولس، دانتوں کی تعداد، اور ہیلکس اینگل کی بنیاد پر، خاص گیئر ملنگ ٹولز کا انتخاب کیا جاتا ہے۔ قطعی کٹنگ راستوں کے ذریعے، گیئر خالی کو ایک بنیادی ہیلیکل دانت کی شکل کے ساتھ نیم-تیار مصنوعات میں پروسیس کیا جاتا ہے۔ اس عمل میں اعلی کارکردگی، تیزی سے تشکیل کو قابل بنانا، بڑے پیمانے پر پیداوار کی بنیادی درستگی کی ضروریات کو پورا کرنا، اور بعد میں فنشنگ کی بنیاد رکھنا شامل ہے۔
گیئر پیسنا (ختم کرنا)
پیسنا گیئر کی درستگی کو بہتر بنانے کا بنیادی عمل ہے، جو عام طور پر گیئر گرائنڈر کے ذریعے انجام دیا جاتا ہے۔ چھوٹے مشینی الاؤنسز کو ہٹانے کے لیے اعلی-صاف پیسنے والے ٹولز گیئر ٹوتھ کی سطح کے مطابق حرکت کرتے ہیں۔ یہ دانتوں کی پروفائل کی غلطیوں کو درست کرتا ہے، پچ کی درستگی کو بہتر بناتا ہے، اور سطح کی کھردری کو کم کرتا ہے۔ پیسنے کے بعد، ہموار میشنگ، ٹرانسمیشن کی اعلی کارکردگی، بہتر لباس مزاحمت، اور طویل سروس لائف کے ساتھ، گیئر کی ٹرانسمیشن استحکام نمایاں طور پر بہتر ہوتا ہے۔
گرمی کا علاج
40Cr سٹیل گیئر پروسیسنگ میں ہیٹ ٹریٹمنٹ ضروری ہے۔ عام طور پر، بجھانے اور ٹمپیرنگ (بجھانے کے بعد ہائی-درجہ حرارت کو بڑھانا) پہلے کیا جاتا ہے۔ بجھانے سے سطح کی سختی اور لباس مزاحمت میں اضافہ ہوتا ہے۔ اعلی-درجہ حرارت کا درجہ حرارت اندرونی تناؤ کو ختم کرتا ہے اور سختی کو بہتر بناتا ہے، جس سے گیئر کو اعلی-طاقت اور لچکدار بناتا ہے۔ مزید برآں، خاص کام کے حالات کے لیے سطح کی سختی کو مزید بڑھانے کے لیے ضرورت کے مطابق سطح بجھانے کا اطلاق کیا جا سکتا ہے۔
درستگی کی سطح (DIN6)
DIN6 درستگی حاصل کرنے کا مطلب ہے کہ یہ ہیلیکل ملڈ گیئر سخت بین الاقوامی معیارات کے مطابق ہے۔ اس سطح پر، دانتوں کی پروفائل اور پچ کو اعلیٰ درستگی کے ساتھ کنٹرول کیا جاتا ہے، جس سے ہموار گیئر میشنگ، کم سے کم ردعمل، کم ٹرانسمیشن وائبریشن اور شور، اور زیادہ درست بجلی کی منتقلی کے لیے ٹرانسمیشن کی کارکردگی میں نمایاں بہتری آتی ہے۔ یہ ان فیلڈز کے لیے موزوں ہے جن کے لیے اعلیٰ-پریسیجن موشن کنٹرول اور پاور ٹرانسمیشن کی ضرورت ہوتی ہے، جیسے ایرو اسپیس، ہائی-سی این سی مشین ٹولز، اور درست آلات، جو موثر اور مستحکم آلات کے آپریشن کے لیے مضبوط تعاون فراہم کرتے ہیں۔
پروڈکٹ پیرامیٹرز
|
معیار |
دانتوں کا علاج |
گیئر سٹینڈرڈ |
دباؤ کا زاویہ |
بائیں ہیلکس زاویہ |
مواد |
گرمی کا علاج |
|
DIN6e25 |
گراؤنڈ |
DIN867 |
20 ڈگری |
19 ڈگری 31′42″ |
20CrMnTi |
کیس سخت: HRC55-60 |
|
40 کروڑ |
انڈکشن-سخت: HRC50-55 |
پروسیسنگ کا سامان
پیسنے والی مشین کا سامان
پیسنے والی مشین کا سامان ایک قسم کے درست مشینی سازوسامان سے مراد ہے جو پیسنے والے ٹولز (جیسے پیسنے والے پہیے، پیسنے والی ڈسکس اور رگڑنے والے) کا استعمال کرتے ہوئے ورک پیس کی سطح پر مائیکرو-کاٹنا، پیسنا، یا پالش کرتا ہے۔ اس کا بنیادی کام سطح کی غلطیوں کو درست کرنا، کھردری کو کم کرنا، اور جہتی درستگی اور ورک پیس کی سطح کو ختم کرنا ہے۔
یہ مشینری مینوفیکچرنگ، الیکٹرانکس، آٹوموٹو، ایرو اسپیس، آپٹکس اور دیگر شعبوں میں بڑے پیمانے پر استعمال ہوتا ہے۔ عام اقسام میں سرفیس گرائنڈر، سلنڈریکل گرائنڈر، اندرونی گرائنڈر، گیئر گرائنڈر، اور سینٹر لیس گرائنڈرز شامل ہیں، ہر ایک مختلف ورک پیس کی شکلوں (فلیٹ سطحوں، بیلناکار سطحوں، گیئرز، وغیرہ) اور پروسیسنگ کی ضروریات کے مطابق ہے۔
کام کرنے کا بنیادی اصول تیز رفتار گھومنے والے پیسنے والے ٹولز اور ورک پیس کے درمیان رشتہ دار حرکت پر انحصار کرتا ہے، جس میں کھرچنے والے ذرات (جیسے کورنڈم، سلکان کاربائیڈ، ڈائمنڈ) ورک پیس کی سطح سے مائیکرو-مٹیریلز کو ہٹاتے ہیں۔ پروسیسنگ کے دوران، پیسنے والی سیال کو عام طور پر کولنگ، چکنا کرنے، اور چپ ہٹانے کے لیے استعمال کیا جاتا ہے تاکہ پروسیسنگ کے معیار اور استحکام کو یقینی بنایا جا سکے۔

جانچ کا سامان
سست وائر EDM آلات کے معائنہ کا اصول
سست تار الیکٹریکل ڈسچارج مشیننگ (EDM) آلات کے معائنہ کا اصول درست پیمائش کی ٹیکنالوجی اور تقابلی تجزیہ پر مبنی ہے، جس کا مقصد اس بات کی تصدیق کرنا ہے کہ آیا سست تار EDM مشینوں کے ذریعے پروسیس کیے گئے جیومیٹرک پیرامیٹرز، جہتی درستگی، اور ورک پیس کی سطح کا معیار ڈیزائن کے معیار پر پورا اترتا ہے۔ اس کی بنیادی منطق یہ ہے کہ مخصوص ڈٹیکشن ٹولز کے ذریعے ورک پیس کا کلیدی ڈیٹا اکٹھا کیا جائے، پھر پروسیسنگ کے معیار کو جانچنے کے لیے اس کا پہلے سے سیٹ تکنیکی تقاضوں سے موازنہ کریں۔ مخصوص اصول مندرجہ ذیل ہیں:
1. جہتی درستگی کا معائنہ
- پیمائش کی منطق:ورک پیس کی اہم خصوصیات (مثلاً، سوراخ کا قطر، سلاٹ کی چوڑائی، سوراخوں کے درمیان فاصلہ، سموچ کے طول و عرض) کے اصل سائز کا ڈیٹا اکٹھا کرنے کے لیے اعلیٰ-صداقت والے آلات (جیسے کوآرڈینیٹ ماپنے والی مشینیں، آپٹیکل پروجیکٹر) استعمال کریں۔
- موازنہ کا طریقہ:ڈرائنگ میں ڈیزائن کے طول و عرض کے ساتھ ناپے گئے ڈیٹا کا موازنہ کریں، انحراف کی قدر کا حساب لگائیں، اور تعین کریں کہ آیا یہ قابل برداشت رواداری کی حد کے اندر ہے (عام طور پر سست تار EDM کے لیے ±0.001mm سے ±0.005mm)۔
2. جیومیٹرک رواداری کا معائنہ
- پیمائش کی منطق:ورک پیس کی شکل اور پوزیشن کی غلطیوں کا پتہ لگانے پر توجہ مرکوز کریں، جیسے چپٹا پن، کھڑا ہونا، متوازی، پوزیشنی رواداری، اور گول پن۔
- عمل درآمد کا طریقہ:ورک پیس کی سطح پر متعدد پوائنٹس کا نمونہ لینے کے لیے کوآرڈینیٹ میجرنگ مشین (سی ایم ایم) جیسے آلات کا استعمال کریں، تین مثال کے طور پر، چپٹی کا اندازہ دو متوازی طیاروں کے درمیان زیادہ سے زیادہ فاصلے سے کیا جاتا ہے جو تمام ناپے ہوئے پوائنٹس کو سینڈوچ کرتے ہیں۔
3. سطح کے معیار کا معائنہ
- پیمائش کی منطق:سست تار EDM کے ذریعے پروسیس شدہ ورک پیس کی سطح کی مائیکرو-کھردری اور سالمیت کا اندازہ کریں۔
- پتہ لگانے کا طریقہ:سطح کے ساتھ اسٹائلس کو سلائیڈ کرنے کے لیے سطح کی کھردری جانچ کرنے والا استعمال کریں، سطح کی اونچائی میں مائیکرو-متغیرات کو برقی سگنلز میں تبدیل کریں، اور Ra (ریتھمیٹک اوسط انحراف) اور Rz (پروفائل کی زیادہ سے زیادہ اونچائی) جیسے پیرامیٹرز کا حساب لگائیں۔ سست تار EDM کے لیے عام طور پر Ra 0.1–1.6μm کی سطح کی کھردری کی ضرورت ہوتی ہے، اور معائنہ اس بات کو یقینی بناتا ہے کہ سطح اس معیار پر پوری اترتی ہے جیسے کہ دراڑوں یا جلن جیسے نقائص کے بغیر۔
4. سموچ کی درستگی کا معائنہ
- پیمائش کی منطق:پیچیدہ شکلوں والے ورک پیسز کے لیے (مثلاً، مولڈ کیویٹیز، خمیدہ سطحیں)، معائنہ کریں کہ آیا اصل کونٹور ڈیزائن CAD ماڈل سے میل کھاتا ہے۔
- عمل درآمد کا طریقہ:مسلسل کنٹور ڈیٹا اکٹھا کرنے کے لیے اسکیننگ پروبس (سی ایم ایم پر) یا آپٹیکل اسکینرز کا استعمال کریں، پھر انحراف کی تقسیم کا تجزیہ کرنے اور کنٹور کی مستقل مزاجی کو یقینی بنانے کے لیے سافٹ ویئر کے ذریعے ڈیجیٹل ماڈل سے اس کا موازنہ کریں۔
خلاصہ طور پر، سست تار EDM آلات کا معائنہ مکینیکل پیمائش، آپٹیکل سینسنگ، اور ڈیجیٹل تجزیہ کو مربوط کرتا ہے، اس بات کو یقینی بناتا ہے کہ پروسیس شدہ ورک پیس ملٹی-کثیر جہتی اور ملٹی-پیرامیٹر کی توثیق کے ذریعے اعلی-صحیحیت کی ضروریات کو پورا کرتے ہیں۔

کمپنی کا تعارف
میں سے ایکBاندازہریک اور پنینچین میں مینوفیکچررز
Kunshan Devotec Automation Co., Ltd. کو 2012 میں قائم کیا گیا تھا، لیکن اس کی ابتدا 2007 میں چنگ ڈاؤ، شانڈونگ صوبے میں جرمن کمپنی WMH HERION کی ابتدائی سرمایہ کاری سے ہوتی ہے۔ تب سے، ہم نے انجینئرنگ، مینوفیکچرنگ، اور کوالٹی کنٹرول میں وسیع تجربہ حاصل کیا ہے۔ ڈرائیو ٹکنالوجی کے ماہر کے طور پر، Kunshan Devotec Automation اعلی-پریسیزن گیئر ریک، گیئرز، پنینز، گیئر باکس، لکیری گائیڈ ویز، اور دیگر لکیری ٹرانسمیشن اجزاء کی تیاری پر توجہ مرکوز کرتا ہے۔

ڈاؤن لوڈ، اتارنا ٹیگ: ہیلیکل ٹیتھ گراؤنڈ گیئرز-40cr din6، چین ہیلیکل ٹیتھ گراؤنڈ گیئرز-40cr din6 مینوفیکچررز، سپلائرز، فیکٹری


